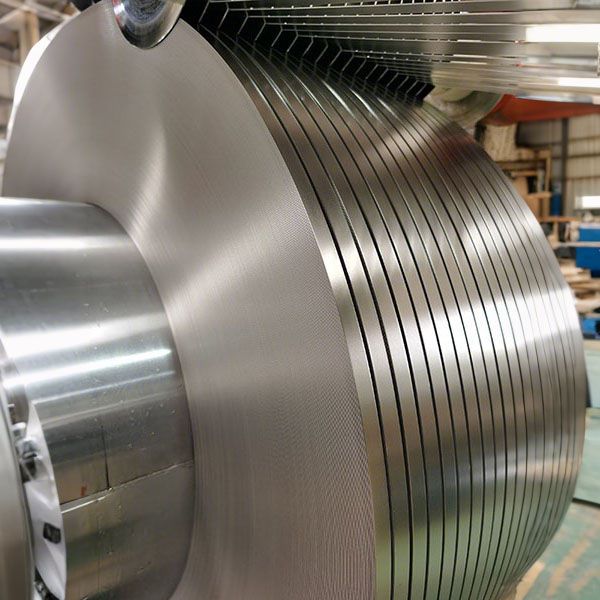
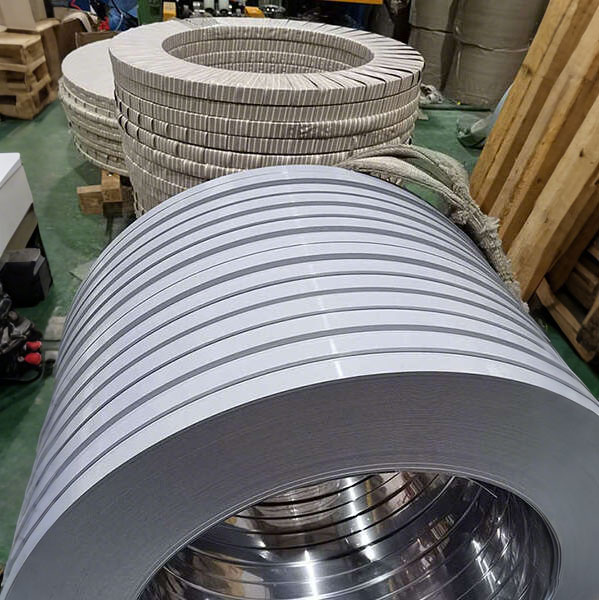
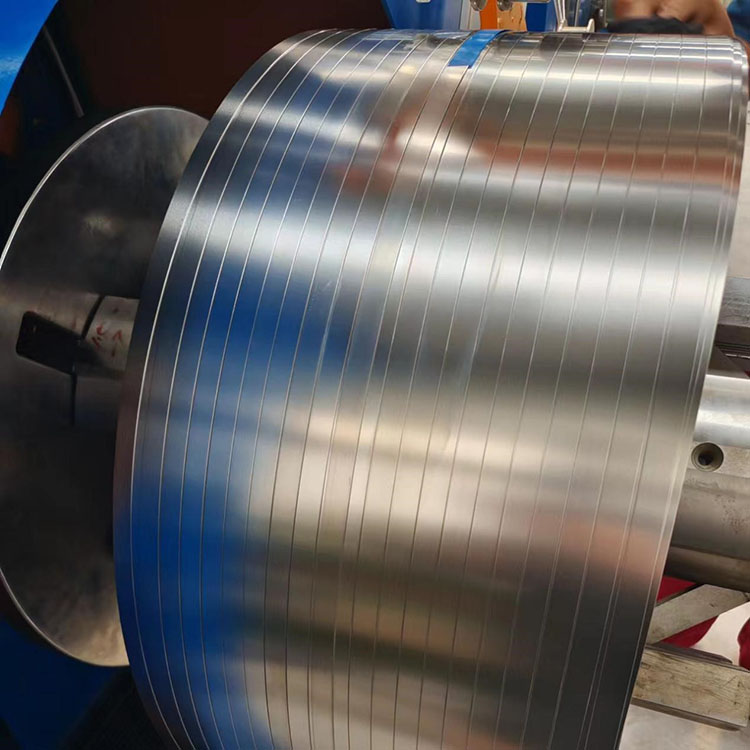
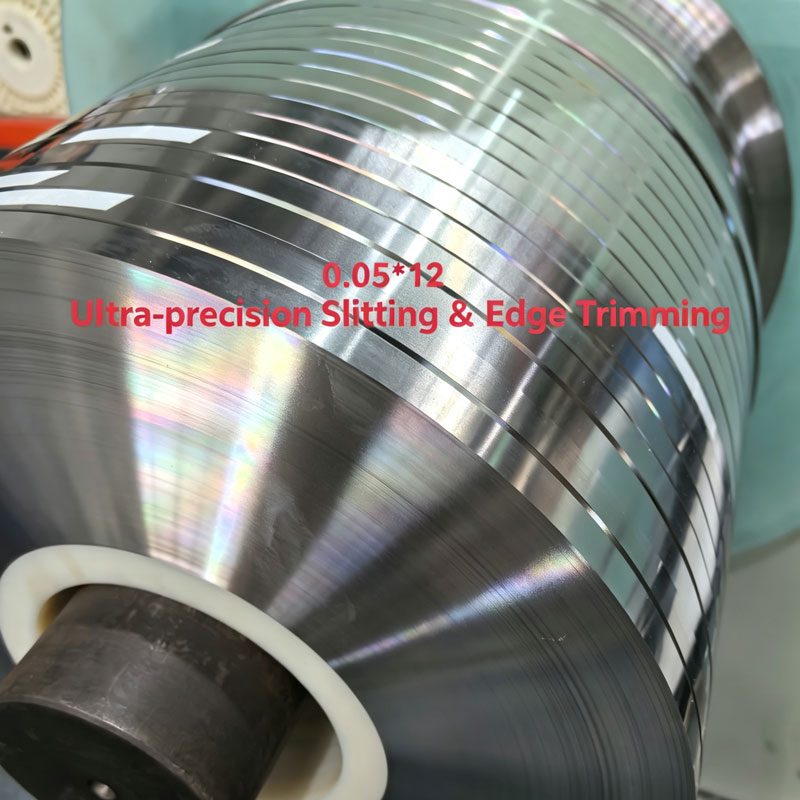
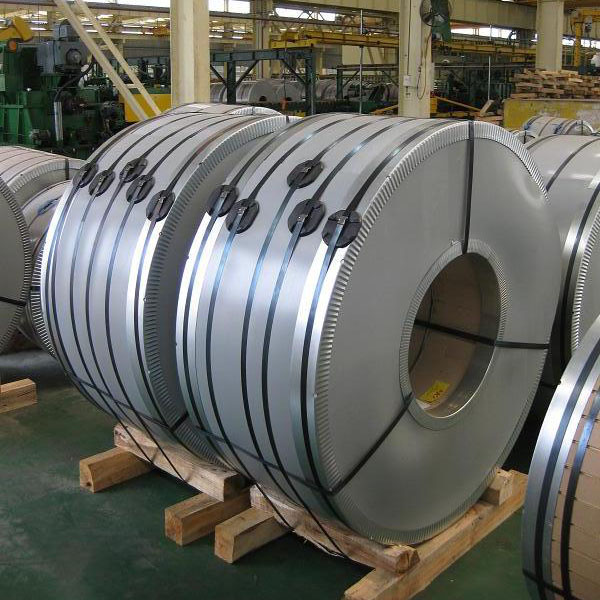
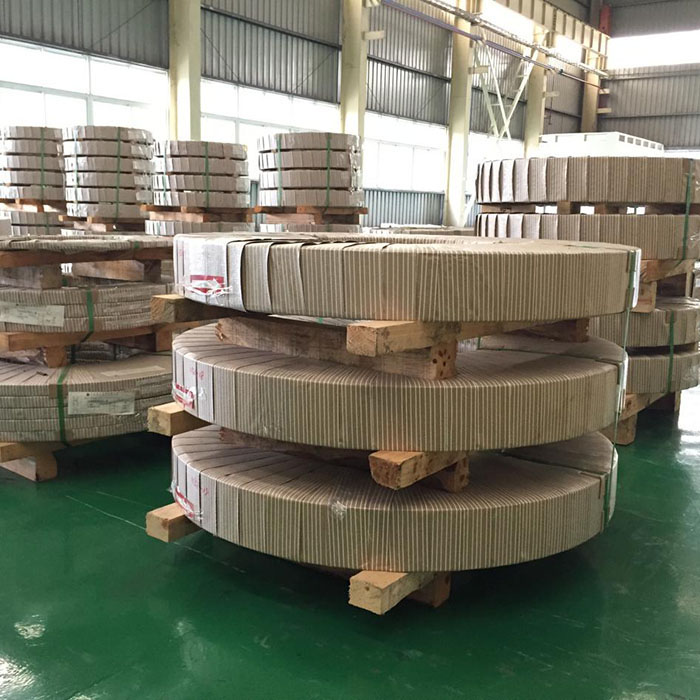
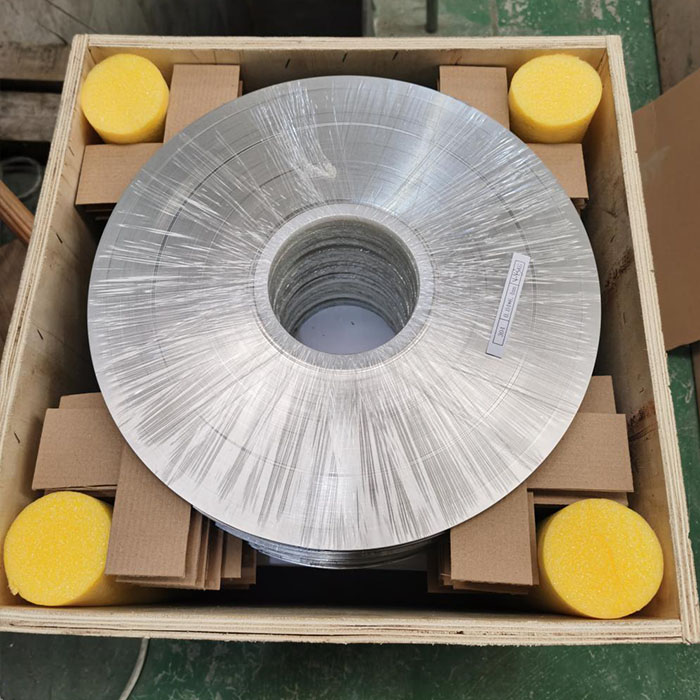
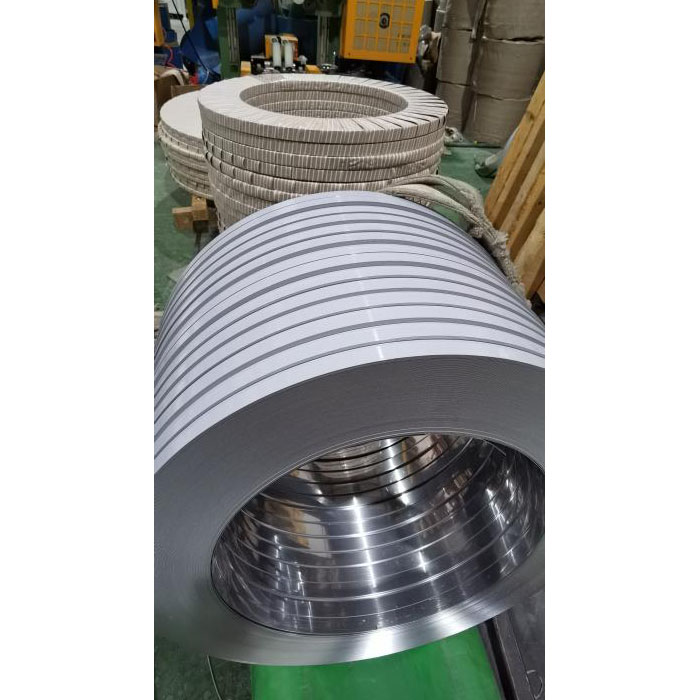
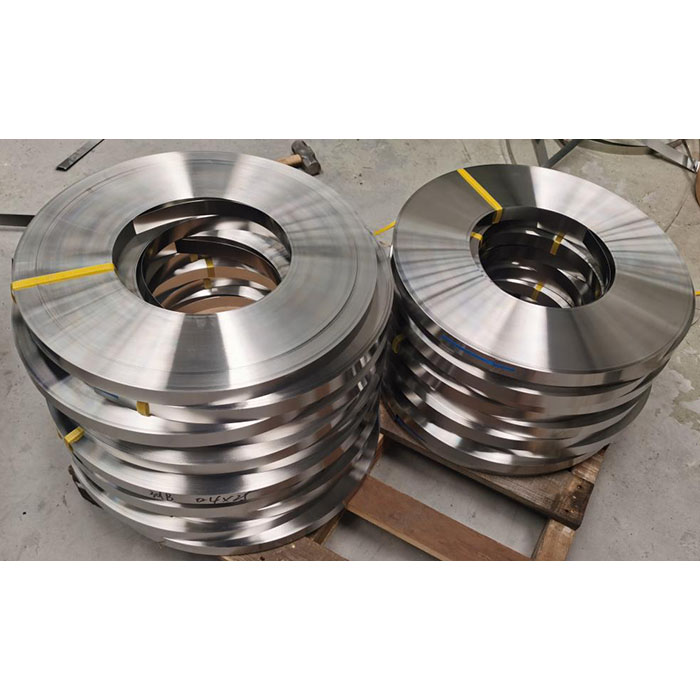
Ang mga guhit ay nagsasabing 0.05 mm at ang mga pagpindot ay hindi sumasang-ayon. Sa gauge na ito ang nominal figure ay isang banda sa halip na isang katotohanan: ang tolerance ay ilang porsyento ng seksyon, ang isang burr ay maaaring maging ikasampu nito, at ang sariling paikot-ikot ng coil ay nag-iiwan ng isang kurbada na lumalabas bilang isang mis-feed dalawang metro sa pagtakbo.0.05mm hindi kinakalawang na asero spring stripmula sa Qihong ay iginulong, pinainit at pinaghiwa sa Ningbo, China laban sa isang nakasaad na micron band sa halip na isang mill convention, kaya ang bahagi ay idinisenyo sa paligid ng mga numero na masusukat mo sa pagdating.
| 50 µmnominal na seksyon | ±2 µmgauge band, napagkasunduan sa bawat order | 119 g/msa 300 mm lapad |
Ang spring-temper range sa linyang ito ay nagsisimula sa 0.05 mm at tumatakbo sa 3.0 mm, habang ang foil range ay tumatakbo mula 0.01 hanggang 0.30 mm at sumasaklaw sa parehong gauge mula sa kabilang direksyon. Kaya ito ang tahi: ang pinakamanipis na seksyon ay hinahawakan pa rin bilang strip, at ang punto kung saan ang mga mode ng pagkabigo ay huminto sa pagiging metalurhiko at nagsisimulang maging dimensional.
Wala sa mga ito ang depekto sa materyal. Ito ay ang pisika ng isang seksyong 50 µm, at ito ang dahilan kung bakit0.05mm hindi kinakalawang na asero spring stripkailangang tukuyin ayon sa gauge band, taas ng burr at coil build nang magkasama sa halip na sa pamamagitan ng grade name lamang.
Ang ±0.01 mm tolerance ay hindi kapansin-pansin sa 0.5 mm na strip at imposible dito: ito ay magiging 20% ng seksyon. Ang pagpaparaya ay nangangahulugan lamang ng isang bagay bilang isang bahagi ng nominal, at ang bahaging iyon ang nagtatakda ng presyo ng panukat na ito.
| Nominal gauge | Karaniwang banda | Bahagi ng seksyon |
|---|---|---|
| 0.50 mm | ±0.010 mm | 2.0% |
| 0.20 mm | ±0.005 mm | 2.5% |
| 0.10 mm | ±0.003 mm | 3.0% |
| 0.05 mm | ±0.002 mm | 4.0% |
Ang paghawak ng 4% sa 50 µm ay isang rolling at tension-control na problema sa halip na isang problema sa inspeksyon, kaya naman0.05mm hindi kinakalawang na asero spring stripay sinipi kasama ang banda na nakakabit sa gauge at nakumpirma sa bawat coil sa halip na ipangako bilang isang catalog figure.
Ang katigasan ay karaniwang sinipi bilang isang numero. Sa 0.05 mm, ito ay isang desisyon ng metrology, dahil ang indent ay kailangang magkasya sa loob ng seksyon bago ang pagbabasa ay may ibig sabihin.
Ang praktikal na pag-aayos ay isang linya ng purchase order na nagpapangalan sa pamamaraan: tigas sa HV na may nakasaad na load, nasubok sa tatlong posisyon sa lapad, na iniulat sa bawat coil. Lumiliko iyon0.05mm hindi kinakalawang na asero spring stripsa isang materyal na maaari talagang tanggihan ng iyong papasok na inspeksyon, na siyang tanging uri ng detalye na dapat isulat.
Ang mga figure sa ibaba ay ang working window para sa gauge na ito. Ang anumang bagay sa labas ng mga ito ay sinipi nang paisa-isa sa halip na ipinangako mula sa isang mesa.
| item | Pagtutukoy |
|---|---|
| Nominal gauge | 0.05 mm (0.050 mm); Available ang 0.05 hanggang 3.0 mm sa parehong serye |
| Pagpapahintulot sa kapal | ±0.002 mm tipikal sa gauge na ito, sumang-ayon ang banda bawat order |
| Lapad | 2 hanggang 300 mm hiwa; mas makitid o mas malawak ayon sa kasunduan |
| Mga grado | 201, 301, 304, 316L, 631, 430 |
| init ng ulo | Annealed, 1/4H, 1/2H, 3/4H, H |
| Ulat ng tigas | HV sa isang nakasaad na load (HV0.1 o HV0.2), tatlong posisyon sa lapad |
| lakas ng makunat | 1100 hanggang 2100 MPa sa kabila ng matitigas na temper, nakumpirma sa bawat grado at init ng ulo |
| pagiging patag | 0.03 mm/m o mas mabuti sa natapos na slit coil |
| Ibabaw | 2B, BA, brushed, pinakintab; nilalangis o tuyo gaya ng tinukoy |
| gilid | Slit, bilog na gilid, o na-deburred sa isang nakasaad na taas ng burr |
| Delivery form | Coil, oscillate-wound spool, haba ng hiwa |
| Timbang ng coil | Itakda sa iyong kapasidad ng decoiler; mga 840 m bawat 100 kg sa 300 mm |
| Mga pamantayan | ASTM, AISI, GB, JIS, DIN, BS, EN; sertipiko ng gilingan bawat batch |
| Sertipikasyon | Sistema ng kalidad ng ISO 9001, SGS; Dokumentasyon ng RoHS kapag hiniling |
| Minimum na order | 100 kg na pamantayan; 5 hanggang 20 kg ang haba ng pagsubok para sa kwalipikasyon ng tool |
Ang lapad ay nagkakahalaga ng isang pangalawang pagtingin bago ang pagguhit ay nagyelo. Kung mas makitid ang hiwa, mas malaki ang bahagi ng mukha na kinuha ng ginupit na gilid: sa isang 2 mm na lapad na bahagi, ang kalahati ng mukha ay maaaring maapektuhan ng gilid, na nag-iiwan ng napakakaunting parent na metal upang dalhin ang karga. Iyon ay isang desisyon sa disenyo sa halip na isang pagbili. Ipadala ang natapos na laki ng blangko kasama ang pagtatanong kaya0.05mm hindi kinakalawang na asero spring stripay sinipi sa lapad na talagang kailangan ng tool.
Ang burr ay isang taas, at sa manipis na strip ang taas ay isang porsyento. Ang limang micrometres sa 0.30 mm ay 1.7% ng seksyon at nawawala sa isang deburring pass; limang micrometres dito ay 10%, at ito ang nagiging pinakamataas na bagay sa bahagi.
Ang kundisyon ng gilid ay ang pinakamurang variable na babaguhin at ang pinakamahal na matutuklasan nang huli, dahil ang problema sa burr ay karaniwang makikita sa pamamagitan ng pagpindot ng customer sa halip na sa pamamagitan ng slitting line. Ang pagbibigay ng pangalan sa gilid at taas ng burr sa pagkakasunud-sunod ay ang pinapanatili0.05mm hindi kinakalawang na asero spring stripmula sa pagiging isang materyal na gumagana lamang sa sariling sample ng supplier.
Naaalala ng manipis na strip kung paano ito nasugatan. Ang pag-igting sa recoiler, core diameter at ang paraan ng pag-stack ng mga lap ay nag-iiwan ng hugis sa coil na minana ng press, at sa 50 µm ang hugis na iyon ay kasing impluwensya ng init ng ulo.
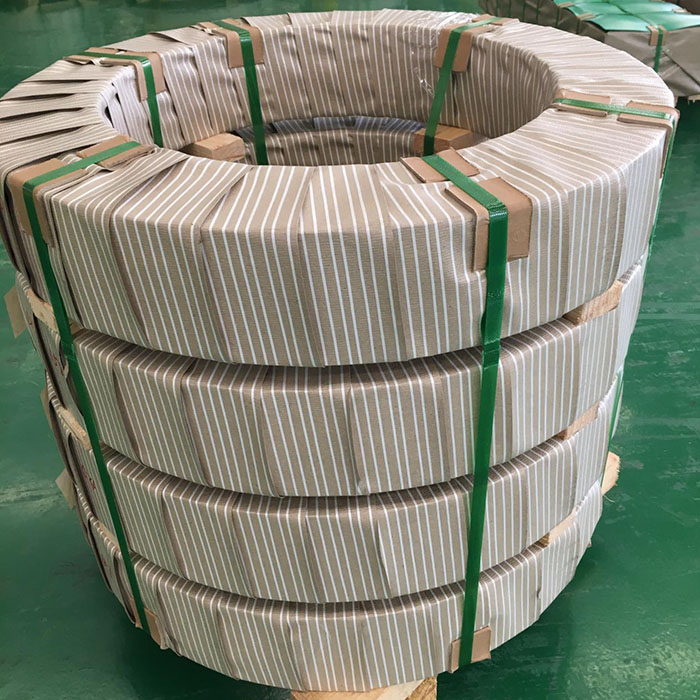
Ang pagtukoy sa coil build ay hindi isang detalye para sa shipping clerk; ito ang huling hakbang sa proseso na nagpapasya kung ang materyal ay dumating nang patag upang pakainin. Ang rolling, tempering at slitting ay nakaupo sa isang planta sa Ningbo High-Tech Zone, kaya naman0.05mm hindi kinakalawang na asero spring stripmaaaring masugatan sa core diameter at coil weight na aktwal na tumatakbo ang iyong decoiler.
ASa mga komersyal na termino ito ay pareho, na kung saan ay eksakto kung bakit ito nagiging sanhi ng mga argumento. Ang foil ay naka-catalog mula sa humigit-kumulang 0.01 hanggang 0.30 mm at strip mula 0.05 hanggang 3.0 mm, kaya ang 50 µm na seksyon ay nasa loob ng parehong mga katalogo at maaaring ma-quote mula sa dalawang magkaibang linya ng produksyon. Ang mga linyang iyon ay hindi kumikilos sa parehong paraan: tumatakbo ang mga ito sa iba't ibang pag-igting, hiwa mula sa iba't ibang lapad ng master coil at may hawak na iba't ibang tolerance band, kaya ang coil na dumating ay may ibang set at ibang gilid depende sa kung alin ang gumawa nito. Wala sa mga iyon ang nakikita sa kahon. Itanong kung aling linya ang gagawa ng iyong coil at kung anong banda ang hawak ng linyang iyon. Sa site na ito ang spring-temper series ay nagsisimula sa 0.05 mm at ang ultra-thin series ay sumasaklaw sa 0.01 hanggang 0.1 mm, kaya naman ang parehong numero ng bahagi ay maaaring bumalik na may dalawang magkaibang quote.
ASa paligid ng ±0.002 mm ang normal na banda, at mas mahigpit ang maaaring talakayin para sa isang partikular na lapad at grado kaysa sa ipinangako sa pangkalahatan. Dalawang bagay ang nagpapagalaw sa sagot. Ang una ay lapad: ang isang malawak na coil na may mahabang roll gap ay mas mahirap hawakan kaysa sa isang makitid na slit strip, dahil ang korona at eccentricity ay may mas maraming puwang upang ipakita. Ang pangalawa ay ang paraan ng pagsukat, dahil ang isang hand micrometer at isang non-contact gauge ay hindi sasang-ayon sa micrometer. Sabihin sa amin ang banda na kailangan ng iyong assembly at ang instrumento kung saan mo ito susuriin, at ang quote ay isusulat laban sa pares na iyon sa halip na laban sa isang catalog number.
AParehong maaaring iulat, ngunit nagmula sila sa iba't ibang mga pagsubok at isa sa mga ito ay mas maaasahan sa manipis na seksyon. Ang tensile ay sinusukat sa isang full-section strip specimen, kaya ang resulta ay depende sa specimen width at grip alignment at nagdadala ng mas maraming scatter sa 50 µm. Ang katigasan ay mas mabilis, lokal at mas mura, ngunit may bisa lamang kung ang pagkarga ay nakasaad at ang seksyon ay hindi bababa sa 1.5 beses ang indent na dayagonal. Para sa nakagawiang pagtanggap, ilalagay namin ang tigas sa HV sa nakasaad na load sa bawat coil, at makunat sa qualification coil o kapag hiniling. Kung ang iyong pagguhit ay nangangailangan ng isang tensile band, sabihin ito sa yugto ng pagtatanong upang ang iskedyul ng pagsubok ay binuo sa presyo sa halip na idagdag pagkatapos.
AOo, at ito ang init ng ulo na gusto ng karamihan sa mga mamimili dito, dahil ang 50 µm na bahagi ay karaniwang contact, shim o flat spring na kailangang magdala ng load nang walang gaanong paglalakbay. Ang limitasyon ay hindi katigasan mismo kundi kung ano ang dapat mabuhay ng bahagi pagkatapos. Ang buong matigas na materyal sa gauge na ito ay halos walang bumubuo ng reserba, kaya ang anumang liko na lampas sa isang mababaw na radius ay kailangang idisenyo bago tumigas, o ang bahagi ay kailangang gawin mula sa mas malambot na init. Sabihin sa amin ang pinakamaliit na radius ng liko sa pagguhit at ang pagpapalihis na nakikita ng bahagi; ang pares na iyon, hindi ang numero ng katigasan, ang magpapasya kung ang H ang tamang tawag o kung ang 1/2H ay hahawak ng parehong load na may maisasagawang liko.
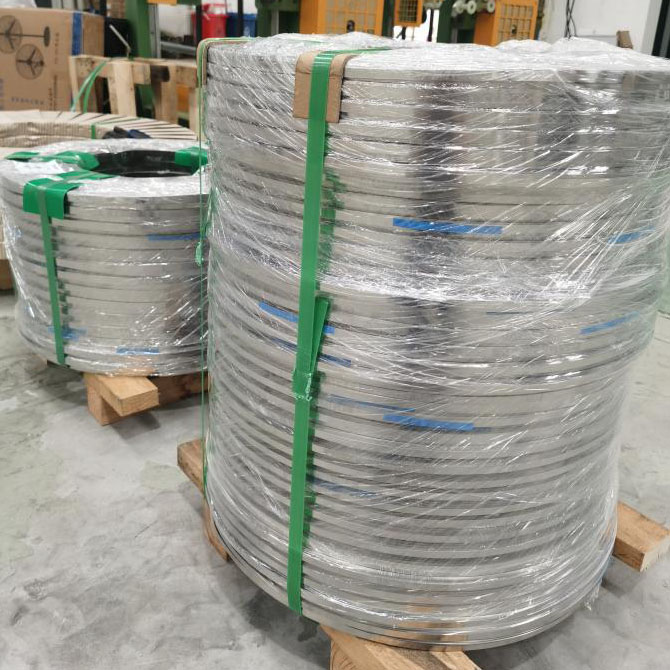
AAng haba ay sumusunod mula sa lapad, dahil ang mga coil ay nasugatan sa isang bigat na maaaring iangat ng iyong decoiler. Sa lapad na 300 mm ang strip ay tumitimbang ng humigit-kumulang 119 g bawat metro, kaya ang 100 kg na coil ay humigit-kumulang 840 m; sa lapad na 50 mm ang parehong timbang ay higit sa 5,000 m. Ang mga makitid na lapad ay karaniwang binibigyan ng oscillate-wound sa isang spool, na nag-aalis ng coil set at nagbibigay-daan sa tuluy-tuloy na pagtakbo, habang ang mas malawak na materyal ay nagmumula bilang isang conventional coil sa isang core na laki upang mabawasan ang curvature na kinakailangan. Ibigay sa amin ang maximum na bigat ng coil na hinahawakan ng iyong uncoiler at ang haba na gusto mo sa pagitan ng mga pagbabago, at ang paikot-ikot ay itatakda na tumugma sa halip na sa aming karaniwang bobbin.
AI-slit ang gilid kung ang bahagi ay blangko at ang gilid ay nawala sa trim, dahil ito ang pinakamababang gastos na opsyon at ang burr ay maaaring i-orient palayo sa gumaganang mukha. Bilog na gilid kung ang strip ay pinapakain sa pamamagitan ng isang gabay, hinahawakan nang maramihan, o hinawakan ang isang sliding contact, dahil ang isang rolled edge ay hindi mag-ahit sa tool o sa operator. Deburred sa isang nakasaad na taas kung ang gilid ay nananatiling isang gumaganang ibabaw, na karaniwan sa mga contact spring kung saan ang burr ay uupo laban sa isang isinangkot na bahagi. Sa 50 µm ang burr ay isang ikasampu ng seksyon, kaya sulit ang isang linya sa pagguhit at isang pag-uusap bago mahati ang coil.
AOo, ang haba ng pagsubok na humigit-kumulang 5 hanggang 20 kg ay normal para sa kwalipikasyon ng tool laban sa karaniwang minimum na humigit-kumulang 100 kg. Ang pagsubok ay pinagsama at pinutol sa parehong iskedyul tulad ng order ng produksyon, na ang tanging paraan na hinuhulaan ng gawi nito ang bulk, at maaari itong i-slit sa lapad ng produksyon upang tumakbo ito sa totoong tool sa halip na sa isang laboratory press. Ipadala ang blangko na lapad, ang init ng ulo at ang gilid na balak mong gamitin, at ang pagsubok ay gagawin sa kumbinasyong iyon. Ang mga resulta mula sa isang trial cut sa ibang lapad ay nagsasabi sa iyo ng napakakaunting sa gauge na ito, dahil ang gilid ng gilid at camber ay parehong nagbabago sa lapad.
Address
No.2288 Jiangnan Road, Ningbo High-Tech Zone, Zhejiang
Tel
Address:No.2288 Jiangnan Road, Ningbo High-Tech Zone, Zhejiang
Copyright © 2025 Ningbo Qihong Stainless Steel Co, Ltd. - Hindi kinakalawang na asero dowel pin, katumpakan na hindi kinakalawang na asero, hindi kinakalawang na asero na mga pangkabit - lahat ng mga karapatan ay nakalaan. Links| Sitemap| RSS| XML| Patakaran sa Privacy